- Khuyến mại
- Tin tức
- Downloads
- Hướng dẫn cài đặt
- Blogs
- Chính sách
- Hỗ trợ
- FAQs
- Tuyển dụng

- Gợi ý từ khóa:
- Máy in hóa đơn, Máy quét mã vạch, Phần mềm bán hàng...
Cách hạn chế hao mòn đầu in máy Zebra 110Xi4 600dpi trong quá trình sử dụng
- Lê Hà Anh
- Kiến thức về sản phẩm
- 26/09/2026
Đầu in là linh kiện có ảnh hưởng trực tiếp đến chất lượng tem nhãn và hiệu quả vận hành của máy in mã vạch Zebra 110Xi4 600dpi. Trong quá trình sử dụng, đầu in có thể bị hao mòn do nhiệt độ, ma sát, bụi bẩn và việc thiết lập thông số chưa phù hợp.
Vậy làm thế nào để hạn chế hao mòn đầu in Zebra 110Xi4 600dpi và duy trì chất lượng in ổn định? Bài viết dưới đây tổng hợp những biện pháp thiết thực giúp người dùng bảo vệ đầu in, giảm nguy cơ hư hỏng và kéo dài thời gian sử dụng linh kiện.
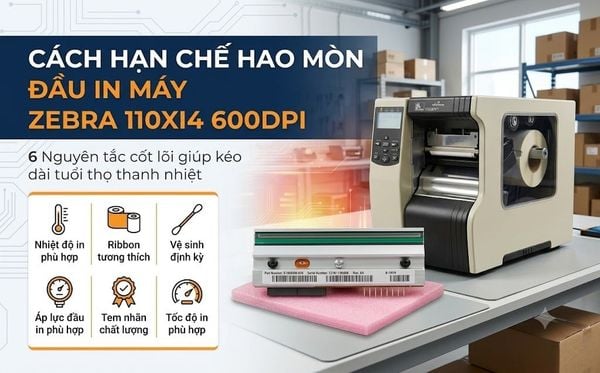
Vì sao đầu in Zebra 110Xi4 600dpi bị hao mòn?
Đầu in Zebra 110Xi4 600dpi có nhiệm vụ truyền nhiệt lên ribbon để tạo ra hình ảnh, chữ và mã vạch trên tem nhãn. Trong quá trình vận hành, bộ phận này phải chịu tác động của nhiệt và ma sát liên tục.
Một số nguyên nhân phổ biến khiến đầu in nhanh hao mòn gồm:
- Sử dụng nhiệt độ in cao hơn mức cần thiết.
- Áp lực đầu in không phù hợp với vật liệu.
- Bụi giấy, cặn mực và tạp chất tích tụ trên bề mặt đầu in.
- Sử dụng tem nhãn có bề mặt thô ráp hoặc chứa tạp chất gây mài mòn.
- Ribbon không phù hợp với vật liệu tem.
- Không vệ sinh và bảo dưỡng thiết bị định kỳ.
- Vận hành máy trong thời gian dài mà không kiểm tra tình trạng linh kiện.
Hao mòn đầu in có thể làm giảm độ sắc nét của bản in, xuất hiện vệt trắng hoặc khiến mã vạch khó quét.
Những cách hạn chế hao mòn đầu in Zebra 110Xi4 600dpi
Cách 1: Thiết lập nhiệt độ in ở mức phù hợp
Nhiệt độ in là yếu tố quan trọng ảnh hưởng đến hiệu quả truyền mực và mức độ tác động nhiệt lên đầu in.
Để hạn chế hao mòn, người dùng nên sử dụng mức nhiệt thấp nhất vẫn đảm bảo chất lượng bản in đạt yêu cầu.
Cách thực hiện:
- Xác định loại tem nhãn và ribbon đang sử dụng.
- Kiểm tra tốc độ in và mức nhiệt độ hiện tại.
- In thử mẫu tem để đánh giá độ đậm và độ sắc nét.
- Điều chỉnh nhiệt độ từng bước nhỏ khi cần thiết.
- Lưu lại thông số phù hợp với từng loại vật liệu.
Không nên đặt nhiệt độ ở mức cao nhất nếu không thực sự cần thiết. Nhiệt độ quá cao có thể làm tăng áp lực nhiệt lên đầu in và khiến bản in bị quá đậm.
Cách 2: Sử dụng ribbon tương thích với tem nhãn
Ribbon không phù hợp có thể khiến chất lượng in không ổn định và buộc người dùng phải tăng nhiệt độ để đạt độ đậm mong muốn.
Vì vậy, cần lựa chọn ribbon phù hợp với bề mặt tem và điều kiện sử dụng thực tế.
Một số loại ribbon thường gặp:
| Loại ribbon | Đặc điểm | Ứng dụng tham khảo |
|---|---|---|
| Wax | Phù hợp với nhiều loại tem giấy thông thường | Tem vận chuyển, tem kho |
| Wax Resin | Kết hợp đặc tính của sáp và nhựa | Tem cần độ bền cao hơn |
| Resin | Phù hợp với nhiều vật liệu tổng hợp tương thích | Tem nhựa, tem cần khả năng chống chịu tốt |
Việc lựa chọn cụ thể cần căn cứ vào chất liệu tem, yêu cầu độ bền và khuyến nghị của nhà sản xuất.
Cách 3: Vệ sinh đầu in định kỳ
Bụi giấy, cặn mực và các tạp chất bám trên bề mặt đầu in có thể gây ra các vệt trắng hoặc làm giảm chất lượng in.
Vệ sinh định kỳ giúp hạn chế tích tụ bụi bẩn và giảm nguy cơ ảnh hưởng đến bề mặt đầu in.
Các bước vệ sinh cơ bản:
- Tắt máy và ngắt nguồn điện theo hướng dẫn của nhà sản xuất.
- Chờ đầu in nguội trước khi thao tác.
- Tháo ribbon và vật liệu in theo hướng dẫn.
- Sử dụng dụng cụ vệ sinh và dung dịch phù hợp để làm sạch đầu in.
- Chờ bề mặt khô hoàn toàn trước khi lắp lại vật liệu.
- In thử để kiểm tra chất lượng sau khi vệ sinh.
Không sử dụng vật sắc nhọn hoặc chà xát mạnh lên bề mặt đầu in vì có thể làm hỏng lớp bảo vệ.
Tần suất vệ sinh nên được điều chỉnh theo khối lượng in, môi trường làm việc và loại vật liệu sử dụng.
Cách 4: Điều chỉnh áp lực đầu in phù hợp
Áp lực đầu in ảnh hưởng đến khả năng tiếp xúc giữa đầu in, ribbon và tem nhãn.
Nếu áp lực quá lớn, ma sát có thể tăng lên và làm đầu in nhanh hao mòn. Nếu áp lực không đủ, bản in có thể không đồng đều.
Để hạn chế tình trạng này, người dùng nên:
- Kiểm tra áp lực đầu in theo hướng dẫn của nhà sản xuất.
- Đảm bảo đầu in tiếp xúc phù hợp với vật liệu.
- Không tự ý tăng áp lực khi bản in bị nhạt mà chưa kiểm tra các nguyên nhân khác.
- Kiểm tra chất lượng in sau mỗi lần điều chỉnh.
Việc điều chỉnh nên được thực hiện bởi người có hiểu biết kỹ thuật nếu cần thao tác sâu vào cụm đầu in.
Cách 5: Lựa chọn tem nhãn có chất lượng phù hợp
Chất lượng vật liệu in có ảnh hưởng trực tiếp đến mức độ ma sát và khả năng vận hành của đầu in.
Tem nhãn có bề mặt không đồng đều, chứa bụi hoặc tạp chất có thể làm tăng nguy cơ mài mòn.
Người dùng nên:
- Chọn tem nhãn có bề mặt phù hợp với công nghệ in nhiệt.
- Bảo quản tem ở nơi khô ráo, sạch sẽ.
- Tránh để bụi bẩn lọt vào cuộn tem.
- Kiểm tra bề mặt vật liệu khi xuất hiện các vệt xước hoặc lỗi in bất thường.
Đối với các ứng dụng in liên tục với số lượng lớn, chất lượng vật liệu càng cần được kiểm soát chặt chẽ.
Cách 6: Điều chỉnh tốc độ in phù hợp
Tốc độ in ảnh hưởng đến thời gian truyền nhiệt và chất lượng bản in.
Nếu tốc độ quá cao so với đặc tính vật liệu, người dùng có thể phải tăng nhiệt độ để đảm bảo độ đậm. Điều này có thể làm tăng mức tác động nhiệt lên đầu in.
Để hạn chế hao mòn:
- Lựa chọn tốc độ in phù hợp với độ phân giải 600dpi và yêu cầu tem nhãn.
- Không tăng tốc độ vượt quá nhu cầu thực tế nếu chất lượng in bị ảnh hưởng.
- Kết hợp điều chỉnh tốc độ và nhiệt độ để đạt chất lượng mong muốn.
- In thử sau khi thay đổi thông số.
Với tem có nhiều chữ nhỏ hoặc mã vạch mật độ cao, nên ưu tiên chất lượng bản in thay vì chỉ tập trung vào tốc độ.
Lịch bảo dưỡng đầu in Zebra 110Xi4 600dpi tham khảo
Việc xây dựng lịch bảo dưỡng giúp người dùng theo dõi tình trạng đầu in và phát hiện sớm những dấu hiệu hao mòn.
| Công việc | Thời điểm tham khảo | Mục đích |
|---|---|---|
| Kiểm tra chất lượng bản in | Khi bắt đầu ca làm việc hoặc khi có dấu hiệu bất thường | Phát hiện lỗi sớm |
| Kiểm tra tem và ribbon | Khi thay cuộn vật liệu | Đảm bảo vật liệu phù hợp |
| Vệ sinh đầu in | Theo khuyến nghị của nhà sản xuất và mức độ sử dụng | Hạn chế bụi bẩn, cặn mực |
| Kiểm tra trục lăn và đường dẫn giấy | Trong quá trình bảo dưỡng định kỳ | Hạn chế lỗi tiếp xúc và ma sát |
| Kiểm tra tổng thể thiết bị | Theo kế hoạch bảo trì của doanh nghiệp | Phát hiện các vấn đề kỹ thuật |
Lịch trên mang tính tham khảo. Tần suất bảo dưỡng thực tế cần dựa trên hướng dẫn của nhà sản xuất, khối lượng in và điều kiện môi trường.
Dấu hiệu đầu in Zebra 110Xi4 600dpi đang bị hao mòn
Người dùng nên theo dõi chất lượng bản in để phát hiện các dấu hiệu bất thường.
Bản in xuất hiện vệt trắng cố định
Nếu vệt trắng xuất hiện tại cùng một vị trí trên nhiều tem, nguyên nhân có thể do đầu in bẩn, hư hỏng hoặc một số phần tử in không hoạt động.
Cần vệ sinh và kiểm tra đầu in trước khi xác định phương án sửa chữa.
Chữ và mã vạch bị mất nét
Đầu in hao mòn hoặc hư hỏng có thể khiến một số chi tiết trên tem không được thể hiện đầy đủ.
Tuy nhiên, tình trạng này cũng có thể do nhiệt độ, ribbon hoặc vật liệu in không phù hợp.
Chất lượng in giảm dù đã điều chỉnh thông số
Nếu đã kiểm tra ribbon, nhiệt độ, tốc độ in và vệ sinh nhưng bản in vẫn không đạt yêu cầu, người dùng nên kiểm tra tình trạng đầu in và các bộ phận liên quan.
Không nên tiếp tục tăng nhiệt độ khi chưa xác định được nguyên nhân.
Khi nào nên thay đầu in Zebra 110Xi4 600dpi?
Đầu in nên được kiểm tra và cân nhắc thay thế khi xuất hiện dấu hiệu hư hỏng hoặc hao mòn ảnh hưởng đến chất lượng in mà không thể khắc phục bằng các biện pháp bảo dưỡng thông thường.
Một số dấu hiệu cần lưu ý:
- Vệt trắng hoặc vùng mất nét cố định vẫn xuất hiện sau khi vệ sinh.
- Chất lượng in không đạt yêu cầu dù đã kiểm tra vật liệu và thông số.
- Đầu in có dấu hiệu hư hỏng vật lý.
- Thiết bị không thể duy trì chất lượng in ổn định sau khi đã kiểm tra các nguyên nhân liên quan.
Nếu cần thay thế, người dùng nên lựa chọn đúng linh kiện tương thích với máy in Zebra 110Xi4 600dpi.
Bạn có thể tham khảo đầu in máy in mã vạch Zebra 110Xi4 600dpi tại HACODE để tìm hiểu thêm về sản phẩm.
Giấy chứng nhận Nhà bán hàng chính hãng Zebra của HACODE
Để tìm hiểu thêm thông tin vui lòng liên hệ:
CÔNG TY CỔ PHẦN GIẢI PHÁP HACODE
VP Hà Nội: số 33 ngõ 71 Nguyễn Thị Định, Trung Hòa, Cầu Giấy, Hà Nội
Điện thoại: 024.7300.1138 - Hotline 0942.85.82.85
VP HCM: 812 Trường Chinh, P.15, Q.Tân Bình, HCM
Điện thoại: 028.7300.1138 - Hotline 0944.774.111
Email: kinhdoanh@hacode.vn
Website: www.hacode.vn

